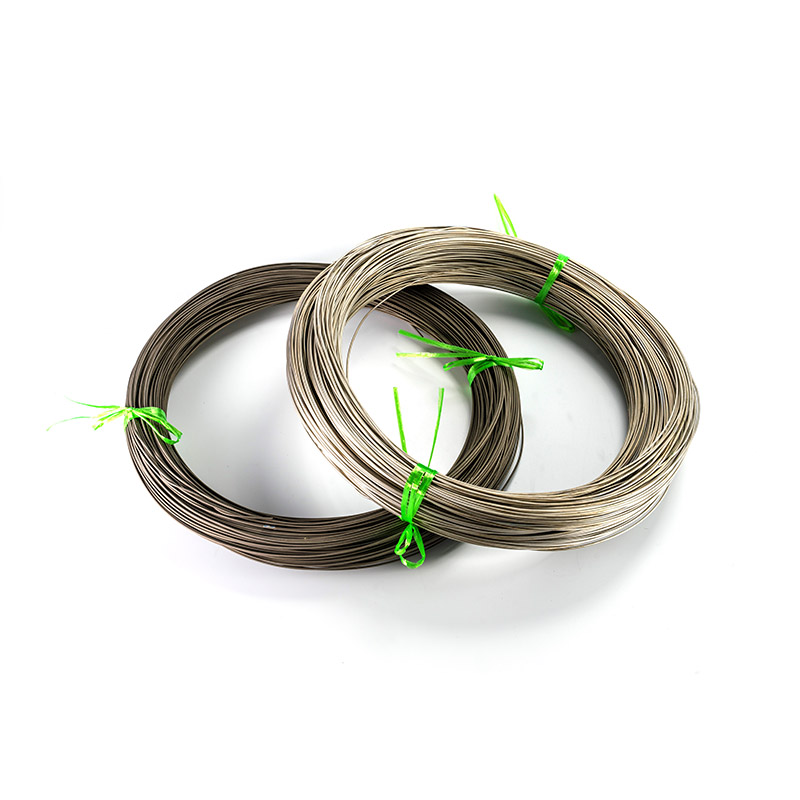
Voor continue industriële temperatuurmetingen boven 1000 graden C in schone of licht reducerende atmosferen, Platina-rhodium thermokoppel (Typ S, Type R of Type B) levert de meest stabiele en herhaalbare output gedurende lange onderhoudsintervallen. Voor processen waarbij de sensortip wordt blootgesteld aan schurende deeltjes, spatten van gesmolten media of mechanische erosie bij matige tot hoge temperaturen, is een Slijtvast omhuld thermokoppel gebouwd op een basismetaalelement met een geharde of keramisch beschermde omhulling is over het algemeen de meer praktische keuze, omdat het een kleine hoeveelheid nauwkeurigheid inruilt voor een aanzienlijk langere mechanische overleving. Een standaard Omhuld thermokoppel Het gebruik van mineraalgeïsoleerde constructies zit tussen deze twee opties in en blijft de standaard voof eenlgemene procesmonitoring waarbij extreme nauwkeurigheid noch extreme slijtvastheid de dominante vereiste is.
De keuze hangt uiteindelijk af van drie variabelen die bij vrijwel elk industrieel temperatuurmeetproject terugkomen: de maximale procestemperatuur, de fysische en chemische agressiviteit van de omgeving rond de sensortip, en de nauwkeurigheidsklasse die vereist is voor stroomafwaartse procescontrole. Dit artikel werkt via de meest voorkomende typen thermokoppel draad en thermokoppelsamenstellen die worden gebruikt in industriële ovens, ovens, reactoren en metaalverwerkingslijnen, legt uit hoe omhulde en slijtvaste constructies worden gebouwd, en biedt een praktisch selectie- en onderhoudskader dat ingenieurs en inkoopteams direct kunnen toepassen.
Belangrijkste conclusie: Platina-rhodium-elementen geven prioriteit aan nauwkeurigheid en stabiliteit bij hoge temperaturen, slijtvaste omhulde ontwerpen geven prioriteit aan mechanische overleving, en de juiste keuze hangt af van het matchen van omhulselmateriaal en elementtype met de specifieke slijtage, atmosfeer en temperatuurprofiel van het proces.
Veelvoorkomende typen en kenmerken van industriële thermokoppels
Industriële thermokoppels vallen in een klein aantal families, elk opgebouwd uit een specifiek paar legeringen die op een meetknooppunt zijn samengevoegd. Edelmetaalsoorten opgebouwd uit platina en platina-rhodiumlegeringen zijn gegroepeerd omdat ze een gemeenschappelijke weerstand tegen oxidatie en een stabiel thermo-elektrisch vermogen bij zeer hoge temperaturen delen. Basismetaaltypen zijn daarentegen opgebouwd uit nikkel-chroom-, nikkel-aluminium-, ijzer-, koper- of constantaanlegeringen, en komen veel vaker voor in de algemene industriële dienstverlening vanwege hun mechanische taaiheid en lagere materiaalkosten in vergelijking met edele metalen.
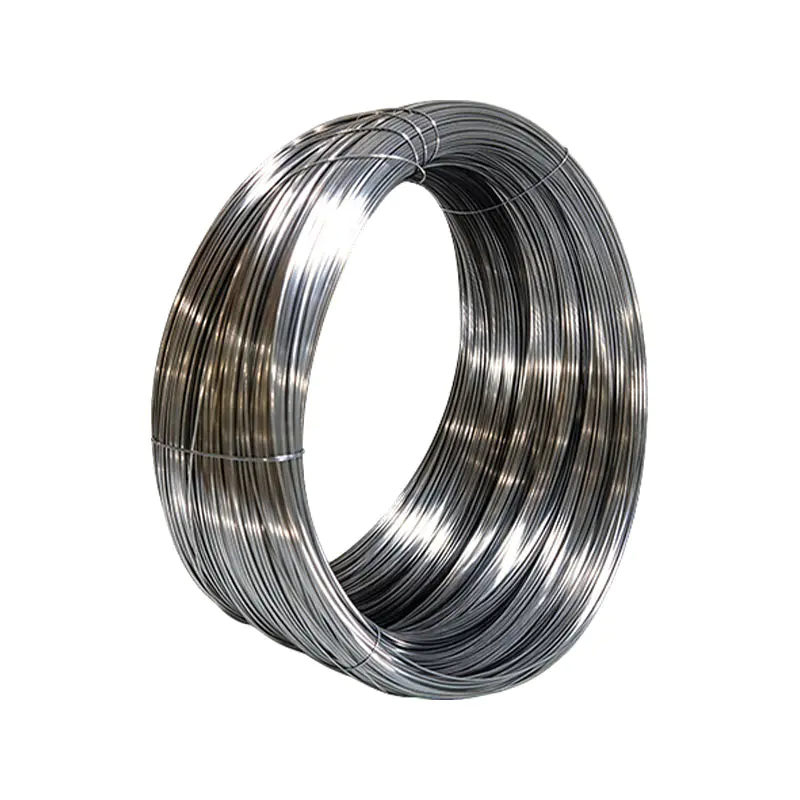
A Platina-rhodium thermokoppel combineert puur platina met een draad van platina-rhodiumlegering, meestal in de configuraties Type S (90 procent platina / 10 procent rhodium), Type R (87 procent platina / 13 procent rhodium) of Type B (70 procent platina / 30 procent rhodium gecombineerd met 94 procent platina / 6 procent rhodium). Deze constructies worden op grote schaal gebruikt als sensoren van referentie- en kalibratiekwaliteit, omdat platina-rhodiumlegeringen oxidatie tegengaan en een zeer lineaire, driftbestendige elektromotorische kracht over hun hele werkbereik behouden. Daarom vertrouwen nationale kalibratielaboratoria vaak op Type S-assemblages voor temperatuurstandaarden.
A Omhuld thermokoppel verwijst naar de mechanische constructie in plaats van naar de legering: het sensorelement en zijn compacte minerale isolatie, meestal magnesiumoxide, worden in een metalen buitenbuis getrokken en vormen een solide, flexibele, vochtbestendige constructie die gewoonlijk mineraalgeïsoleerde of MI-kabelconstructie wordt genoemd. Deze omhullingsmethode kan worden toegepast op basismetaalelementen zoals Type K en Type N, of op edelmetaalelementen zoals Type S en Type R, en wordt gekozen wanneer de blanke draadverbinding anders te kwetsbaar of te bloot zou zijn voor de installatie.
A Slijtvast thermokoppel is een omhuld samenstel dat speciaal is ontworpen voor mechanische overleving bij schurende of erosieve toepassingen, waarbij doorgaans gebruik wordt gemaakt van een dikkere mantelwand, een geharde legering zoals Inconel of een op kobalt gebaseerde slijtlegering, of een beschermbuis met keramische punt die over het meetuiteinde is aangebracht. Deze ontwerpen zijn gebruikelijk in cementovens, kolengestookte ketels, roterende calciners en metaalgietlijnen waar vaste deeltjes of gesmolten spatten herhaaldelijk de sensortip raken tijdens normaal gebruik.
Gangbare typen industriële thermokoppels, vergeleken met de typische maximale continue bedrijfstemperatuur en nauwkeurigheidsklasse.
Type
Elementmateriaal
Typische maximale continue temperatuur (graden C)
Gemeenschappelijke nauwkeurigheidsklasse
Typische toepassing
Type S (Pt-Rh)
Pt / Pt-10Rh
1600
Klasse 1
Kalibratiereferentie, glas- en keramiekovens
Type R (Pt-Rh)
Pt / Pt-13Rh
1600
Klasse 1
Controle van smelten van staal en non-ferro
Type B (Pt-Rh)
Pt-6Rh / Pt-30Rh
1700
Klasse 2
Ovenzones met extreem hoge temperaturen
Slijtvast omhuld
Type K/N met geharde of keramische punt
1200
Klasse 2
Cementovens, kolenketels, gietlijnen
Standaard omhuld (MI)
Type K/N/J onedel metaal
1100
Klasse 2
Algemene procesbewaking
Draaddikte en diameter spelen ook een rol bij de typekeuze, aangezien een dunnere platina-rhodiumdraad sneller reageert maar een kortere bruikbare levensduur heeft bij extreme temperaturen dan een zwaardere draad van hetzelfde legeringspaar. Daarom hebben kalibratielaboratoria en leveranciers van industriële ovens vaak meer dan één meter van hetzelfde thermokoppeltype in plaats van één enkele standaardmaat. Inkoopteams evalueren a Platina-rhodium thermokoppel manufacturer or a Thermokoppeldraad leverancier voor een terugkerende bestelling zou moeten bevestigen welke meters en manteldiameters als standaardvoorraad worden gehouden versus op bestelling worden geproduceerd, aangezien aangepaste diameters en OEM-mantellengtes over het algemeen langere doorlooptijden vereisen dan standaard catalogusconfiguraties. Kopers die op volume inkopen, hetzij via een directe fabrieksrelatie of via een groothandelsdistributiekanaal, vragen doorgaans bij elke zending om een conformiteitscertificaat en batchtestgegevens, zodat binnenkomende inspectie kan bevestigen dat de geleverde draad overeenkomt met het aangegeven type en de tolerantieklasse voordat deze in voltooide sensorassemblages wordt geïnstalleerd.
Belangrijkste conclusie: Type B platina-rhodium-elementen bereiken de hoogste continue temperatuurclassificaties onder gewone industriële thermokoppels, terwijl slijtvaste omhulde ontwerpen enige temperatuurruimte inruilen voor een omhulsel dat is gebouwd om mechanische slijtage en deeltjesslijtage te overleven.
Werkingsprincipe en structuur van omhulde en slijtvaste thermokoppels
Elk thermokoppel is afhankelijk van het Seebeck-effect: wanneer twee ongelijke geleiders aan één uiteinde worden samengevoegd en die verbinding op een andere temperatuur wordt gehouden dan de open uiteinden, verschijnt er een kleine, temperatuurafhankelijke spanning over de open uiteinden. In een Platina-rhodium thermokoppel Deze spanning wordt geproduceerd door zuivere platinadraad te verbinden met een draad van platina-rhodiumlegering, en omdat beide benen weerstand bieden tegen oxidatie bij hoge temperaturen, blijft de relatie tussen temperatuur en uitgangsspanning dicht bij de gekalibreerde curve voor een lange levensduur.
Bij een praktisch ommanteld samenstel blijven de twee thermokoppeldraden niet bloot. Ze zijn in een metalen buitenbuis geplaatst, meestal van roestvrij staal of een nikkel-chroomlegering zoals Inconel, en de ringvormige ruimte rond de draden is gevuld met samengeperst magnesiumoxidepoeder. Dit poeder werkt als een elektrische isolator, maar geleidt ook de warmte efficiënt naar de verbinding en biedt mechanische ondersteuning waardoor het voltooide samenstel kan worden gebogen, gevormd en geïnstalleerd zonder de interne draden te breken. De buis wordt vervolgens gestuikt en naar beneden getrokken tot de uiteindelijke buitendiameter, waardoor de minerale isolatie wordt samengedrukt tot een dichte, vochtbestendige en gasdichte structuur.
A Slijtvast thermokoppel begint met dezelfde mineraalgeïsoleerde constructie, maar voegt mechanische bescherming toe aan de punt, waar erosieschade daadwerkelijk optreedt. Veel voorkomende benaderingen zijn onder meer het vergroten van de wanddikte van de mantel aan het meetuiteinde, het selecteren van een hardere legering zoals een op kobalt gebaseerd of wolfraamcarbide-gecoat materiaal voor de buitenste paar centimeters, of het plaatsen van een afzonderlijke keramische of metaal-keramische composiet beschermbuis over het omhulde element zodat de buis, in plaats van het thermokoppel zelf, de impact van deeltjes absorbeert en onafhankelijk kan worden vervangen. Het meetknooppunt bevindt zich op de gesloten punt binnen deze beschermende structuur, de minerale isolatie vult het resterende interne volume en het geheel gaat over op standaard uitbreidingsbedrading bij een aansluitkop of aansluitblok buiten de hete zone.
Structuur van een slijtvast omhuld thermokoppelsamenstel
Het bovenstaande diagram illustreert de essentiële zones van een omhuld thermokoppel: een geharde of slijtvaste punt met een keramisch oppervlak aan het hete uiteinde, de meetverbinding afgedicht in die punt, compacte minerale isolatie over de volledige lengte van de mantel om de interne draden te ondersteunen en te isoleren, de buitenste metalen mantel die het geheel zijn mechanische flexibiliteit en gasdichtheid geeft, en een verbindingskop aan het koude uiteinde waar het interne draadpaar overgaat naar een verlengings- of compensatiekabel. Deze zelfde gelaagde structuur is van toepassing ongeacht of het interne element een paar basismetalen is, zoals Type K, of een paar edelmetalen, zoals Type S. Daarom Thermokoppel draad selectie en omhulselselectie worden behandeld als twee afzonderlijke technische beslissingen in plaats van als een enkele vaste productkeuze.
Belangrijkste conclusie: De mantel, isolatie en tipbescherming bepalen de mechanische overleving, terwijl het interne draadpaar de nauwkeurigheid en maximale temperatuurbestendigheid bepaalt. Deze twee aspecten moeten dus voor elke toepassing afzonderlijk worden gespecificeerd.
Toepassingsscenario's en selectiegids
Kiezen tussen een Platina-rhodium thermokoppel en een Slijtvast thermokoppel begint met het identificeren van welke storingsmodus de levensduur van de sensor het eerst zal beëindigen: geleidelijke elektromotorische krachtdrift door oxidatie en korrelgroei, of plotseling mechanisch verlies van de punt door slijtage, erosie of impact. In de onderstaande tabel wordt aangegeven waar elke constructie doorgaans wordt gespecificeerd.
Platina-rhodium thermokoppel Fits Best
Meting van de smelttemperatuur van staal, glas en non-ferro boven 1300 graden C
Laboratoriumkalibratiereferenties en secundaire standaarden werken
Keramische sinterovens en technische glasvormovens
Processen die nauwkeurigheid van klasse 1 vereisen gedurende lange, ononderbroken campagnes
Slijtvast omhuld thermokoppel Fits Best
Roterende cement- en kalkovens met stof- en klinkerdeeltjesstroom
Kolen- en biomassagestookte ketelrookgastrajecten
Metaalgieten, zandwinning en continugietlijnen
Wervelbedreactoren met continu deeltjesbombardement
Naast de twee uitersten moeten verschillende praktische variabelen worden gecontroleerd voordat een specificatie wordt afgerond. De oven- of procesatmosfeer is van belang omdat platina-rhodium-elementen gevoelig zijn voor verontreiniging door silicium, fosfor en bepaalde reducerende gassen, waardoor hun effectieve levensduur kan worden verkort, ook al is de legering zelf bestand tegen oxidatie. Inbrengdiepte en processnelheid zijn van belang omdat een mantel die wordt blootgesteld aan snel bewegende deeltjes of gesmolten stroom meer erosieve slijtage per uur zal ervaren dan dezelfde mantel in een statische of langzaam bewegende zone. De responstijdvereisten zijn van belang omdat een dunnere mantel en een kleinere diameter sneller reageren op temperatuurveranderingen, maar over het algemeen enige mechanische robuustheid opofferen. Regellussen die een snelle respons nodig hebben, hebben mogelijk een compromis met de manteldiameter nodig in plaats van de dikste slijtvaste optie die beschikbaar is.
Compatibiliteit met uitbreidings- en compensatiedraden is een andere veel voorkomende selectiefout. EEN Thermokoppel draad Het verlengstuk moet overeenkomen met de thermo-elektrische eigenschappen van het sensorelement, waarbij gebruik wordt gemaakt van originele compensatiekabels voor platina-rhodium-types en standaard verlengsnoeren voor basismetaaltypes, aangezien een niet-passende verlengkabel extra verbindingsfouten veroorzaakt op elk verbindingspunt langs het traject, onafhankelijk van hoe nauwkeurig de sensortip zelf is.
In alle industriële sectoren heeft dezelfde onderliggende selectielogica de neiging zich te herhalen, met slechts kleine variaties. Bij de glas- en technische keramiekproductie wordt doorgaans de voorkeur gegeven aan platina-rhodium-elementen voor tank- en ovenzones, waar nauwkeurigheid de productconsistentie rechtstreeks beïnvloedt. Cement-, kalk- en mineraalverwerkingsfabrieken geven doorgaans de voorkeur aan slijtvaste ontwerpen met omhulsels, omdat deeltjesbelasting een constant kenmerk van het proces is en niet een incidentele situatie. Bij energieopwekkings- en waste-to-energy-installaties wordt vaak gebruik gemaakt van een mix van standaard thermokoppels met mantel in koelere zones en slijtvaste of corrosiebestendige mantels in gebieden waar rookgassen en as worden verwerkt. Metaalgiet- en continugietbewerkingen combineren vaak beide benaderingen binnen één enkele lijn, waarbij gebruik wordt gemaakt van standaard omhulde sensoren voor het monitoren van de ovenatmosfeer en slijtvaste of vervangbare puntsamenstellen voor directe onderdompeling in gesmolten metaal.
Belangrijkste conclusie: stem het sensorelement af op de vereiste nauwkeurigheidsklasse en atmosfeer, stem het ontwerp van de mantel en de tip af op de mechanische zwaarte van de installatie en combineer de constructie altijd met het juiste type compensatie- of verlengdraad.
Gedetailleerde vergelijking: temperatuurbereik over thermokoppelconstructies
De maximale continue bedrijfstemperatuur is meestal de eerste filteringenieur die toepast bij het beperken van de specificatie van een thermokoppel, omdat hierdoor onmiddellijk constructies worden geëlimineerd die het proces helemaal niet kunnen overleven. In het onderstaande diagram worden de typische maximale continue bedrijfstemperaturen vergeleken voor de vijf bouwfamilies die eerder in dit artikel zijn geïntroduceerd. Deze cijfers vertegenwoordigen algemeen genoemde industriële beoordelingen voor continu gebruik in plaats van korte oververhittingsschommelingen, die de meeste mantelmaterialen en elementlegeringen slechts gedurende korte perioden kunnen verdragen. Van boven naar beneden bekeken beweegt de grafiek zich van basismetaalconstructies voor algemene doeleinden naar het edelmetaal Type B-element, dat de hoogste continue beoordeling van de groep heeft. Het materiaal van de mantel, en niet alleen het elementtype, heeft ook invloed op het praktische plafond, aangezien een dunne roestvrijstalen mantel doorgaans zachter wordt dan een dikkere mantel van Inconel of een slijtvaste legering bij dezelfde nominale elementwaarde.
De grafiek toont een duidelijke scheiding tussen basismetaalconstructies, die clusteren in het bereik van 1100 tot 1200 graden Celsius, en platina-rhodiumconstructies, die zich uitstrekken tot 1600 en 1700 graden Celsius. Type B valt op als het hoogst gewaardeerde gewone industriële thermokoppel, en wordt daarom vaak gespecificeerd voor de heetste zones van glazen tanks en onderzoeksovens voor hoge temperaturen, ondanks de relatief lagere nauwkeurigheidsklasse vergeleken met Type S en Type R. Slijtvast omhulde ontwerpen en Type N basismetaalelementen bevinden zich op een vergelijkbaar temperatuurplafond van bijna 1200 graden Celsius, wat betekent dat de beslissing tussen hen meestal neerkomt op slijtvastheid in plaats van temperatuurruimte, aangezien geen van beide een betekenisvol voordeel biedt ten opzichte van de ander zodra deeltjesslijtage de dominante zorg wordt. Standaard omhulde constructies met behulp van Type K-elementen blijven de meest gebruikelijke keuze voor algemene industriële monitoring, juist omdat 1100 ° C een groot deel van de dagelijkse procestemperaturen dekt zonder dat edelmetaalkosten of gespecialiseerde slijtagebescherming nodig zijn.
Het is de moeite waard om op te merken dat de maximale continue waarde van elk ommanteld samenstel ook wordt begrensd door het omhulselmateriaal zelf, en niet alleen door het interne element, dus een Type S-element dat in een standaard roestvrijstalen omhulsel wordt getrokken, zal doorgaans worden beperkt door het omhulsel lang voordat de platina-rhodiumdraad zelf de beperkende factor wordt. Om deze reden worden platina-rhodium-samenstellen voor hoge temperaturen, bedoeld voor continu gebruik nabij 1600 graden Celsius, gewoonlijk gespecificeerd met een dikwandig edelmetaal of keramiek beschermd omhulsel in plaats van een dunne roestvrijstalen buis voor algemeen gebruik. In de aanbestedingsspecificaties moeten daarom altijd zowel het elementtype als het mantelmateriaal samen worden vermeld, aangezien het citeren van slechts één van de twee de maximale bedrijfstemperatuur dubbelzinnig maakt. Dit is ook de reden Thermokoppel draad gegevensbladen vermelden doorgaans afzonderlijke temperatuurlimieten voor de blanke draad, de gecomprimeerde mantelconstructie en het aanbevolen doorlopende plafond, die afhankelijk van de installatieomstandigheden met een aanzienlijke marge van elkaar kunnen verschillen.
Grafiekwaarden vertegenwoordigen vaak genoemde industriële temperatuurclassificaties voor de genoemde thermokoppeltypen en zijn bedoeld als algemene vergelijkende leidraad in plaats van als gecertificeerd testresultaat voor een specifieke productbatch.
Belangrijkste conclusie: Platina-rhodium-elementen breiden het bruikbare temperatuurbereik uit tot ver buiten basismetaal en slijtvaste omhulde ontwerpen, maar het omhulselmateriaal moet worden afgestemd op de elementclassificatie voordat de assemblage daadwerkelijk het volledige temperatuurplafond bereikt.
Prestatiestatistieken voor thermokoppelconfiguraties
De temperatuurclassificatie alleen beschrijft niet volledig hoe een thermokoppel tijdens gebruik zal presteren, aangezien nauwkeurigheid, slijtvastheid, corrosieweerstand, mechanische sterkte, stabiliteit bij hoge temperaturen en responstijd allemaal met elkaar in evenwicht zijn, afhankelijk van de gekozen constructie. Het onderstaande radardiagram geeft de relatieve prestaties weer over deze zes dimensies voor de drie constructiefamilies die in dit artikel worden besproken, waarbij gebruik wordt gemaakt van een kwalitatieve relatieve schaal van 0 tot 10 in plaats van absolute laboratoriummetingen, zodat de vorm van elk profiel in één oogopslag kan worden vergeleken. Een bredere, meer gebalanceerde vorm duidt op een constructie met minder zwakke punten, terwijl een smalle vorm, uitgerekt naar een of twee assen, een constructie aangeeft die is geoptimaliseerd voor een specifieke vereiste ten koste van andere.
Het platina-rhodiumprofiel strekt zich het verst uit langs de nauwkeurigheids- en stabiliteitsassen bij hoge temperaturen, wat de lage driftsnelheid van de legering en haar lange geschiedenis als referentiemateriaal weerspiegelt, maar het trekt merkbaar naar binnen op de slijtvastheidsas, omdat de relatief zachte edelmetaaldraad en de doorgaans dunnere omhulling die bij deze elementen wordt gebruikt, niet zijn ontworpen om langdurige deeltjesinslag te weerstaan. Het slijtvaste omhulde profiel vertoont het tegenovergestelde patroon en reikt het verst op het gebied van slijtvastheid en mechanische sterkte, terwijl het wat terrein opgeeft op het gebied van nauwkeurigheid en stabiliteit bij hoge temperaturen in vergelijking met de edelmetaaloptie, wat het directe gevolg is van het gebruik van een gehard basismetaalelement en een dikkere beschermende omhulling. Het standaard omhulde profiel bevindt zich in een meer gematigde, afgeronde positie over de meeste assen, met een opmerkelijke sterkte in reactietijd, aangezien omhulsels voor algemene doeleinden vaak worden geleverd in kleinere diameters die sneller reageren op temperatuurveranderingen dan zwaardere slijtvaste of edelmetaalconstructies.
Corrosieweerstand is de enige dimensie waarin alle drie de profielen samenkomen naar een vergelijkbaar niveau, wat het feit weerspiegelt dat zowel platina-rhodiumlegeringen als de nikkel-chroom- of kobaltgebaseerde legeringen die worden gebruikt in slijtvaste omhulsels oorspronkelijk werden ontwikkeld met oxidatie- en corrosieweerstand als primair ontwerpdoel, ook al bereiken ze dit via verschillende metallurgische routes. Het samen lezen van de drie profielen suggereert een praktische vuistregel: wanneer een proces tegelijkertijd zowel een hoge nauwkeurigheid als een hoge slijtvastheid nodig heeft, zoals een continugiettrechter met zowel erosieve stroming als strenge procescontrole-eisen, voldoet geen van beide constructies met één profiel volledig aan de specificatie, en een composietontwerp dat een edelmetaalelement combineert met een keramische of metaalkeramische slijtvaste beschermingsbuis is over het algemeen de meest geschikte technische oplossing in plaats van een compromis over beide dimensies.
Radardiagramwaarden vertegenwoordigen een kwalitatieve relatieve vergelijking die bedoeld is om typische afwegingen tussen constructietypen te illustreren in plaats van gemeten testgegevens voor een specifiek product.
Algemene mantel- en elementconfiguraties
De volgende configuraties illustreren hoe manteldiameter, mantelmateriaal en elementtype gewoonlijk worden gecombineerd om een specifiek evenwicht tussen nauwkeurigheid, responstijd en mechanische duurzaamheid na te streven.
3 mm Inconel 600 Kleine diameter voor snelle respons bij algemene procesbewaking met matige blootstelling aan corrosie. 4,5 mm 310S roestvrij staal Evenwichtige diameter met goede oxidatieweerstand voor ketel- en warmtebehandelingsovenzones. 6 mm wolfraamcarbide punt Gehard tipgedeelte voor directe blootstelling aan deeltjesstroom in oven- en calcineerinstallaties. 8 mm met keramiek beklede schede Zwaarste slijtvaste optie voor continugieten en spatzones voor gesmolten metaal. Type S-element, MI-constructie Edelmetaalelement in mineraalgeïsoleerde vorm voor nauwkeurigheidskritisch gebruik bij hoge temperaturen.
Belangrijkste conclusie: geen enkele constructie maximaliseert elke prestatiedimensie in één keer. Daarom moeten configuraties worden geselecteerd op basis van de twee of drie meetgegevens die het belangrijkst zijn voor de specifieke installatie, in plaats van te zoeken naar één universeel superieure optie.
Kalibratienauwkeurigheid en tolerantieklassen
De nauwkeurigheid van thermokoppels wordt formeel beschreven door middel van tolerantieklassen die zijn gedefinieerd in normen zoals IEC 60584-1, die de maximaal toelaatbare afwijking bepalen tussen de werkelijke output van een thermokoppel en de standaardreferentiecurve. Klasse 1-tolerantie is de krapste van de twee klassen die gewoonlijk worden gespecificeerd voor Type S-, Type R- en Type B-assemblages, en wordt over het algemeen geselecteerd voor kalibratiereferentietaken en -processen waarbij kleine temperatuurfouten aanzienlijke kosten met zich meebrengen, terwijl Klasse 2-tolerantie vaker wordt gespecificeerd voor algemene industriële dienstverlening, inclusief de meeste slijtvaste omhulde en standaard omhulde assemblages. De productiekwaliteitscontrole voor edelmetaalelementen is doorgaans gericht op een hoge mate van conformiteit met de gespecificeerde tolerantieklasse voordat een element wordt vrijgegeven voor verzending, aangezien zelfs kleine variaties in de legeringssamenstelling of junctievorming de outputcurve buiten de toegestane band kunnen verschuiven.
De bovenstaande meter illustreert het algemene concept van het volgen van de conformiteit aan tolerantieklassen als een maatstaf voor productiekwaliteit, waarbij een naald wordt weergegeven die op een hoog conformiteitsniveau is gepositioneerd, consistent met het soort doel dat de productie van edelmetaalelementen doorgaans nastreeft voordat ze worden vrijgegeven. In de praktijk worden individuele batches op meerdere temperatuurpunten binnen het werkbereik gecontroleerd aan de hand van de IEC 60584-1-referentietabellen, aangezien een thermokoppel bij de ene temperatuur nauw kan conformeren terwijl hij bij een andere temperatuur buiten de tolerantie drijft, vooral aan de bovenkant van het nominale bereik, waar thermo-elektrisch gedrag gevoeliger wordt voor kleine variaties in de samenstelling. Elementen die op geen enkel gecontroleerd punt voldoen, worden doorgaans opnieuw gegloeid, opnieuw getest of opnieuw geclassificeerd in de bredere klasse 2-tolerantieband in plaats van de strakkere klasse 1-band, afhankelijk van de grootte van de waargenomen afwijking.
Voor kopers is de praktische implicatie dat het specificeren van klasse 1-tolerantie op een inkooporder alleen zinvol is als de leverancier een testproces kan demonstreren dat de conformiteit daadwerkelijk verifieert op relevante temperatuurpunten, in plaats van conformiteit aan te nemen op basis van de legeringssamenstelling alleen. Het beoordelen van de kalibratie- en testdocumentatie van een leverancier, inclusief welke referentiepunten zijn gecontroleerd en welke testapparatuur is gebruikt, is een redelijke due diligence-stap voordat grote bestellingen worden gedaan van Platina-rhodium thermokoppel elementen voor nauwkeurigheidskritische toepassingen.
De meterwaarde is illustratief voor een typisch conformiteitsdoel voor kwaliteitscontrole en vertegenwoordigt geen specifiek gecertificeerd testresultaat.
Belangrijkste conclusie: Conformiteit met de tolerantieklasse moet worden geverifieerd door middel van gedocumenteerde meerpuntstests aan de hand van IEC 60584-1-referentietabellen, in plaats van te veronderstellen op basis van het aangegeven elementtype alleen.
Stabiliteit en driftprestaties op lange termijn
Zelfs een correct vervaardigd thermokoppel behoudt zijn gehele levensduur niet een perfect constant vermogen, omdat voortdurende blootstelling aan hoge temperaturen geleidelijk de interne korrelstructuur en, in sommige gevallen, de oppervlaktesamenstelling van de draad verandert. Dit fenomeen, doorgaans drift genoemd, heeft de neiging te versnellen naarmate de bedrijfsuren zich ophopen aan de bovenkant van het nominale bereik van een thermokoppel. Daarom plannen veel procesingenieurs periodieke verificatiecontroles in plaats van een thermokoppel te behandelen als een permanent vaste referentie zodra het is geïnstalleerd. Het onderstaande vlakdiagram illustreert de kwalitatieve vorm van dit driftgedrag over een langere bedrijfsperiode, waarbij de relatieve afwijking steeds sneller toeneemt in plaats van constant lineair naarmate de bedrijfsuren zich opstapelen.
De curve stijgt langzaam tijdens de eerste één tot tweeduizend bedrijfsuren, wat een periode weerspiegelt waarin de korrelstructuur van de draad relatief stabiel is, en versnelt vervolgens in de latere stadia van de grafiek, wat consistent is met het algemene patroon van korrelgroei en, specifiek voor platina-rhodium-elementen, geleidelijke rhodiummigratie en vervluchtiging die duidelijker wordt bij aanhoudend hoge temperaturen. Basismetaalelementen volgen een grotendeels vergelijkbaar versnellingspatroon, maar via verschillende mechanismen, voornamelijk oxidatie van het chroom- of aluminiumgehalte in de legering, wat ook kan worden verergerd door blootstelling aan zwavel- of koolstofhoudende atmosferen. Slijtvaste omhulde assemblages voegen een tweede, onafhankelijke faaloverweging toe bovenop deze driftcurve, omdat de mantel zelf wanddikte kan verliezen door slijtage ruim voordat het interne element een significant driftniveau bereikt, wat betekent dat de toestand van de mantel vaak moet worden geïnspecteerd op een afzonderlijk schema naast de elektrische kalibratiecontrole van het element.
De praktische implicatie voor procesteams is dat een vast vervangingsinterval, uitsluitend gebaseerd op kalendertijd, een minder betrouwbare strategie is dan het bijhouden van de werkelijke bedrijfsuren bij temperatuur, aangezien een thermokoppel dat het grootste deel van zijn leven bij een gematigde temperatuur doorbrengt, veel langzamer zal afdrijven dan een identiek onderdeel dat continu in de buurt van zijn nominale maximum werkt. Veel faciliteiten pakken dit aan door procesthermokoppels met gedefinieerde intervallen te vergelijken met een draagbare referentiesensor, of door een reeks assemblages te roteren via periodieke bankkalibratie, waardoor drift kan worden opgevangen en gecorrigeerd voordat dit de productkwaliteit of procesveiligheidsmarges beïnvloedt.
De grafiek illustreert een algemeen, kwalitatief driftpatroon dat consistent is met bekende verouderingsmechanismen van thermokoppels en is niet afgeleid van een specifieke testgegevensset.
Belangrijkste conclusie: Drift versnelt met geaccumuleerde bedrijfsuren bij hoge temperaturen in plaats van alleen met kalendertijd. Periodieke verificatie aan de hand van een referentiesensor is dus een betrouwbaardere onderhoudsstrategie dan een vast vervangingsschema.
Onderhouds- en installatierichtlijnen
Correcte installatie en routineonderhoud hebben een direct effect op zowel het behoud van de nauwkeurigheid als de mechanische levensduur, en de meeste voortijdige defecten aan thermokoppels zijn terug te voeren op een klein aantal vermijdbare installatie- of hanteringsfouten in plaats van op een defect in het element zelf. De volgende praktijken zijn breed van toepassing Platina-rhodium thermokoppel , Omhuld thermokoppel , en Slijtvast thermokoppel assemblages.
Bevestig dat de inbrengdiepte ten minste het aanbevolen minimum bereikt ten opzichte van de diameter van de huls, aangezien ondiepe inbrenging de geleidingsfout van de steel vergroot en een waarde oplevert die lager is dan de werkelijke procestemperatuur.
Selecteer een omhulselmateriaal en een slijtvast tipontwerp dat geschikt is voor de specifieke atmosfeer en de blootstelling aan deeltjes tijdens het proces, in plaats van standaard te kiezen voor een omhulsel voor algemeen gebruik bij schurende toepassingen.
Vermijd mechanische schokken en scherpe buigingen tijdens transport en installatie, vooral bij edelmetalen elementen, aangezien verharding of microbreuk op een buigpunt een plaatselijke meetfout kan veroorzaken.
Zorg ervoor dat het type verlengings- of compensatiedraad precies overeenkomt met het thermokoppeltype dat u gebruikt, en controleer de polariteit zorgvuldig bij elke verbinding, aangezien een omgekeerde verbinding een grote, onmiddellijk voor de hand liggende fout veroorzaakt, maar een niet-overeenkomend draadtype produceert een kleinere, gemakkelijk over het hoofd geziene fout.
Handhaaf een nauwkeurige compensatie van de koude junctie aan het referentie-uiteinde van het circuit, hetzij via een isotherm aansluitblok of een elektronisch compensatiecircuit, aangezien de fout in de koude junctie zich rechtstreeks voortplant in de uiteindelijke temperatuurmeting.
Plan periodieke kalibratiecontroles op een referentiesensor, met frequentere controles voor assemblages die continu in de buurt van hun nominale maximale temperatuur werken.
Inspecteer slijtvaste tips visueel op erosie, putjes of wandverdunning met intervallen die geschikt zijn voor de abrasiviteit van het proces, onafhankelijk van het elektrische kalibratieschema.
Sluit de aansluitkop af tegen het binnendringen van vocht, omdat vocht bij het aansluitblok parasitaire juncties en meetruis kan veroorzaken, zelfs als het sensorelement zelf gezond blijft.
Houd voor elke geïnstalleerde eenheid een onderhoudslogboek bij van de bedrijfsuren en het waargenomen verloop, zodat vervangingsbeslissingen gebaseerd zijn op de daadwerkelijke cumulatieve blootstelling in plaats van op aannames.
Vervang of herkalibreer een assemblage proactief zodra de waargenomen drift de tolerantiegrens van de nauwkeurigheidsklasse nadert, in plaats van te wachten tot een verstoord proces de fout aan het licht brengt.
Opslag en hantering vóór installatie verdienen ook aandacht, omdat edelmetaaldraadspiralen en afgewerkte ommantelde assemblages oppervlakteverontreiniging of kleine mechanische schade kunnen oplopen als ze in een magazijn of opstelplaats staan als ze niet worden beschermd. Onderdelen moeten worden opgeslagen in hun originele verpakking in een droge, stofvrije ruimte, uit de buurt van andere metalen die galvanisch contact of oppervlakteverontreiniging kunnen veroorzaken, en opgerolde draad moet worden gehanteerd met schone handschoenen om te voorkomen dat oliën of deeltjes op het legeringsoppervlak terechtkomen. Door deze hanteringspraktijken vanaf het moment van ontvangst tot en met de uiteindelijke installatie te volgen, kunt u ervoor zorgen dat het thermokoppel vanaf de eerste dag van gebruik binnen de nominale tolerantieklasse presteert, in plaats van te vertrekken vanuit een gecompromitteerde basislijn.
Belangrijkste conclusie: De meeste vermijdbare defecten aan thermokoppels zijn te wijten aan de installatiediepte, niet-passende verlengkabels of vertraagde inspectie en niet aan een defect in het element zelf. Een gedocumenteerd onderhoudsschema is dus een van de meest kosteneffectieve betrouwbaarheidsmaatregelen die beschikbaar zijn.
Productiecapaciteit en kwaliteitsborging
Consistente output bij grote orders hangt sterk af van de manier waarop een leverancier de legeringssamenstelling, het draadtrekken en de assemblage van de mantel controleert, aangezien zelfs kleine procesvariaties zich kunnen vermenigvuldigen tijdens een productierun van Thermokoppel draad en afgewerkte sensorassemblages. Xinguogroepsco., Ltd. is een hightech onderneming bestaande uit dochterondernemingen, waaronder Anhui Xinguo Instrument Co., Ltd., Anhui Xinguo Alloy Co., Ltd., Anhui Xinguo Cable Co., Ltd. en Anhui Xinguo Precious Metals Co., Ltd. De groep opereert met een maatschappelijk kapitaal van 118 miljoen yuan en is gevestigd in Tianchang City, in de provincie Anhui, een nationaal erkende modelstad voor beschaving.
Xinguo Group, opgericht in 1997, functioneert als fabrikant van thermokoppellegeringsdraden en industriële instrumentatiefabriek, met een oppervlakte van meer dan 150 hectare en een constructieoppervlak van 60.000 vierkante meter. Dankzij deze schaal kunnen het smelten van legeringen, het draadtrekken, de assemblage van mantels en de uiteindelijke productie van sensoren worden gecoördineerd binnen een geïntegreerde productieketen, in plaats van te moeten vertrouwen op meerdere externe onderaannemers voor elke fase, wat een meer consistente traceerbaarheid binnen de productieketen van een leverancier ondersteunt. Platina-rhodium thermokoppel , Omhuld thermokoppel , en Slijtvast thermokoppel productlijnen. Voor fabrikanten, leveranciers en OEM-partners die thermokoppelsamenstellen inkopen voor industriële oven-, oven- en procesverwarmingstoepassingen, ondersteunt een dergelijke geïntegreerde productiebasis meer voorspelbare doorlooptijden en consistentere lot-to-lot-legeringskenmerken bij herhaalbestellingen.
Omdat de dochterondernemingen van de groep het smelten van legeringen, de productie van precisiekabels en de verwerking van edele metalen onder één organisatiestructuur bestrijken, kunnen aangepaste mantellengtes, verbindingskopconfiguraties en OEM-labelverzoeken over het algemeen worden gecoördineerd via één enkel contactpunt in plaats van via meerdere afzonderlijke leveranciers. Deze structuur is bedoeld om fabrikanten, leveranciers en groothandelaren te ondersteunen die consistente documentatie en herhaalbare specificaties nodig hebben voor lopende bestellingen van thermokoppeldraden en omhulde thermokoppels, in plaats van te dienen als een claim van superioriteit ten opzichte van welke andere producent in de sector dan ook.
Belangrijkste conclusie: Een geïntegreerde productieketen die de productie van legeringen tot en met de voltooide sensorassemblage omvat, ondersteunt een consistentere kwaliteit en traceerbaarheid bij bestellingen van grote volumes thermokoppeldraden en omhulde thermokoppels.
Veelgestelde vragen
Wat is het verschil tussen een platina-rhodium thermokoppel en een standaard thermokoppel van onedel metaal?
Een platina-rhodium thermokoppel maakt gebruik van een zuivere platinadraad gecombineerd met een draad van een platina-rhodiumlegering, waardoor het een hogere maximale temperatuurclassificatie en een strakkere nauwkeurigheidsklasse krijgt dan basismetaaltypen zoals Type K of Type N, die nikkel-chroom- en nikkel-aluminiumlegeringen gebruiken en over het algemeen mechanisch robuuster zijn, maar een lagere maximale continue temperatuur hebben.
Hoe lang gaat een slijtvast thermokoppel met mantel doorgaans mee onder schurende procesomstandigheden?
De levensduur is sterk afhankelijk van de deeltjessnelheid, de temperatuur en het omhulselmateriaal, en varieert dus aanzienlijk tussen installaties. Over het algemeen zal een geharde mantel of mantel met een keramische punt langer meegaan dan een standaard mantel in dezelfde schurende omgeving, en het volgen van de wanddikte van de mantel door middel van periodieke inspectie is een betrouwbaardere manier om vervanging te plannen dan alleen te vertrouwen op een vast kalenderinterval.
Kan platina-rhodium-thermokoppeldraad worden gebruikt bij het reduceren van atmosferen?
Platina-rhodium-elementen zijn over het algemeen beter geschikt voor oxiderende of neutrale atmosferen, aangezien verminderende omstandigheden en vervuiling door elementen zoals silicium of fosfor de draad na verloop van tijd kunnen aantasten. In reducerende of verontreinigde atmosferen is doorgaans een beschermende omhulling of een geschikte beschermingsbuis vereist om het element te isoleren van directe blootstelling aan het procesgas.
Welk mantelmateriaal wordt aanbevolen voor slijtvaste thermokoppeltoepassingen in de cement- of metallurgische industrie?
Cementovens en metallurgische deeltjes- of spatomgevingen maken gewoonlijk gebruik van nikkel-chroomlegeringen zoals Inconel, op kobalt gebaseerde geharde legeringen of keramische en metaal-keramische composietbeschermingsbuizen die over het sensorelement zijn gemonteerd, waarbij het specifieke materiaal doorgaans wordt geselecteerd op basis van de procestemperatuur, deeltjeshardheid en stroomsnelheid op het installatiepunt.
Een warmtebehandelingslijn die elke zes weken de beschermbuizen verving, had geen thermokoppelprobleem. Er was een keramisch probleem. De elementen kwamen schoon en ongebroken uit dienst, maar toch waren de buizen gebarsten, afgebrokkeld of verbogen, en de drift die volgde ...
Het eerste teken dat er iets mis is met dunnefilm-RTD is zelden een dramatische mislukking. Het is een langzame onenigheid met een naburige sensor, een meting die sluipt tijdens een opwarmcyclus, of een batchtrend die niet langer overeenkomt met het recept. In één geval ver...
Een zuivelverwerker in het oosten van China heeft drie weken lang gezocht naar een pasteurisatiefout die bleek te bestaan uit een gekruiste thermokoppelverlengdraad in een aansluitdoos. De recorder bleef de hele tijd geloofwaardige cijfers schrijven, en dat is precies de ...
Een warmtebehandelingslijn die op 900 graden Celsius draait, zal doorgaans binnen acht tot veertien maanden een thermokoppel van het type K verbruiken. Dezelfde sonde die zich in een schoonwatercircuit van 90 graden Celsius bevindt, overleeft vaak acht jaar of langer. Niets...
 ONDERZOEK