+86-0550-7623999
 ONDERZOEK
nl
ONDERZOEK
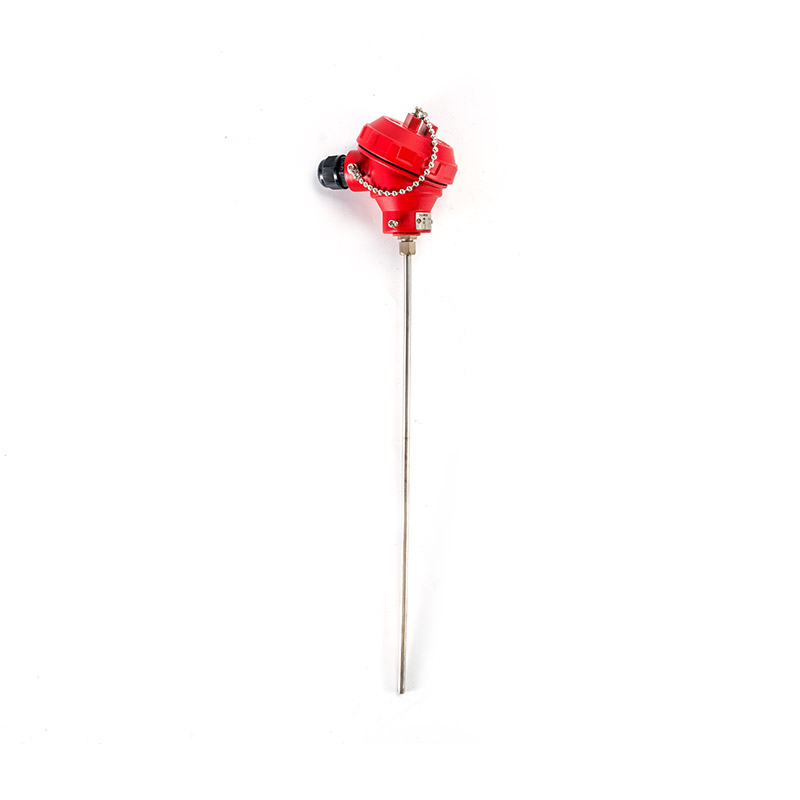 Omhulde RTD
Samengesteld uit een roestvrijstalen beschermbuis, magnesiumoxide-isolatiepoeder, thermokoppeldra...
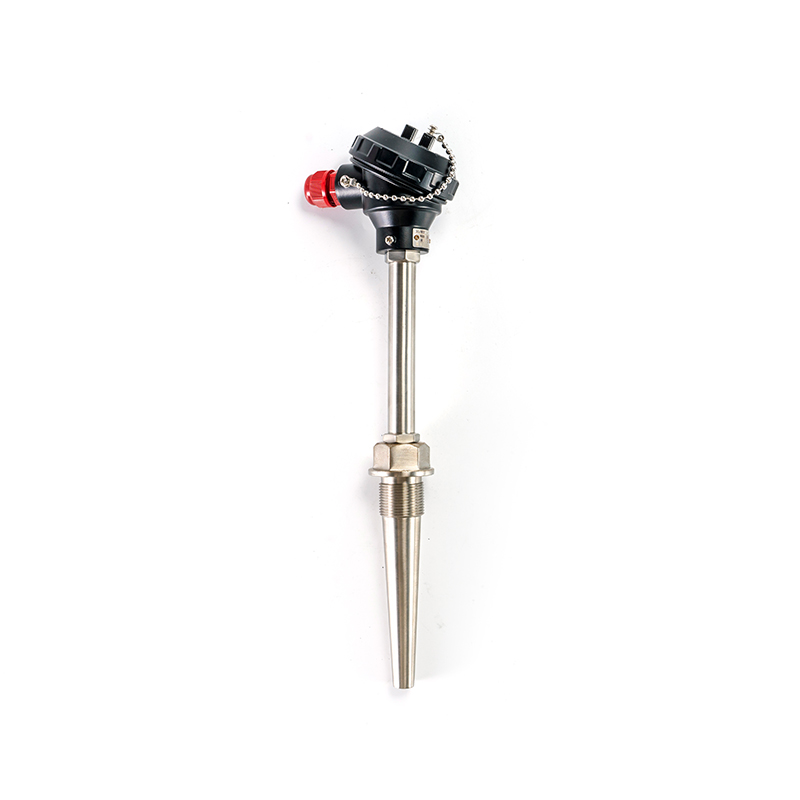 Montage RTD
Meestal te gebruiken met weergave-instrumenten, opname-instrumenten, computers en andere facilite...
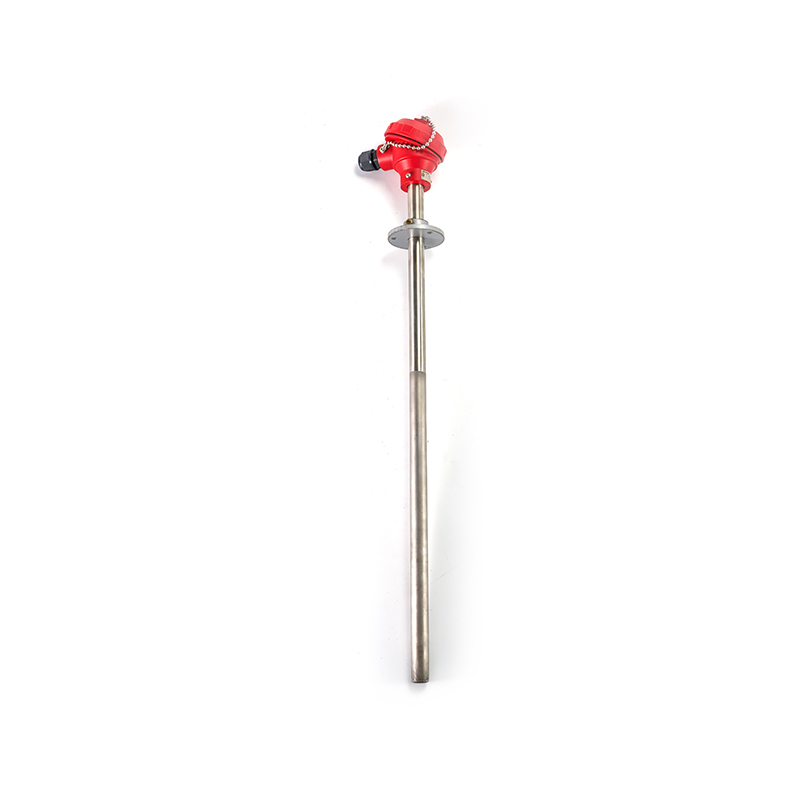 Slijtvaste RTD
Slijtvaste verftechnologie, hoog chroomgietijzer en hoge temperatuurlegering door plasmabuizen ge...
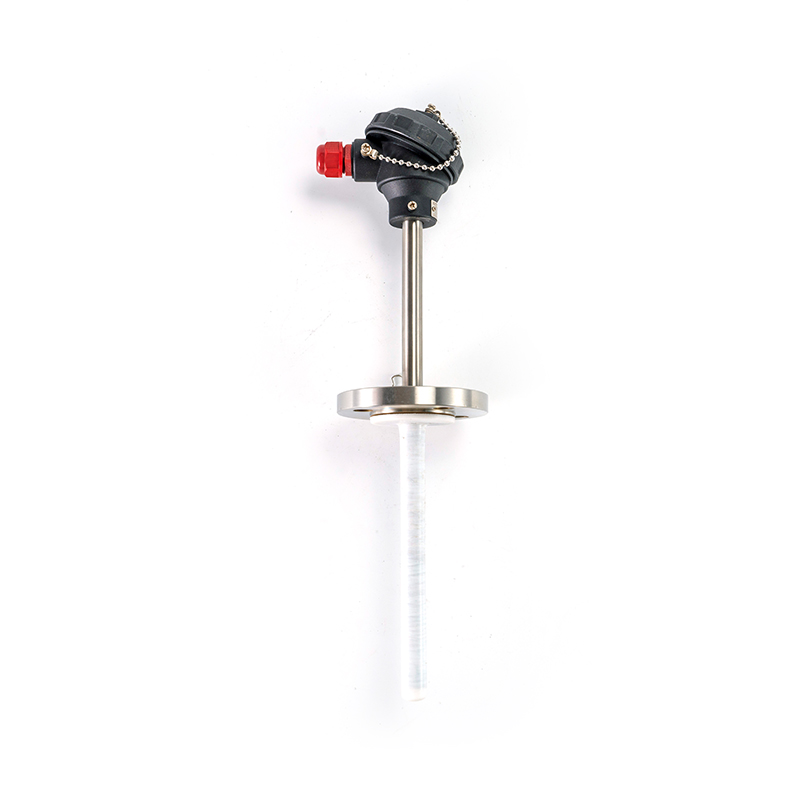 Corrosiewerende RTD
We kunnen allerlei speciale en algemene corrosiebestendige materialen leveren, afhankelijk van he...
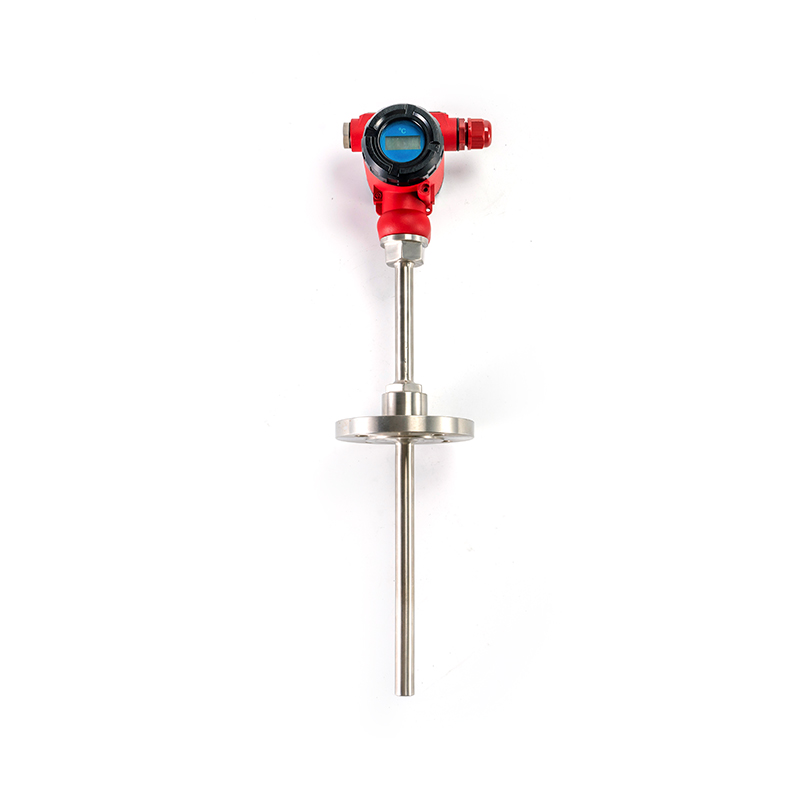 Zoek Display-RTD
Door gebruik te maken van verschillende displaykoppen, kan de temperatuursensor de weergave van d...
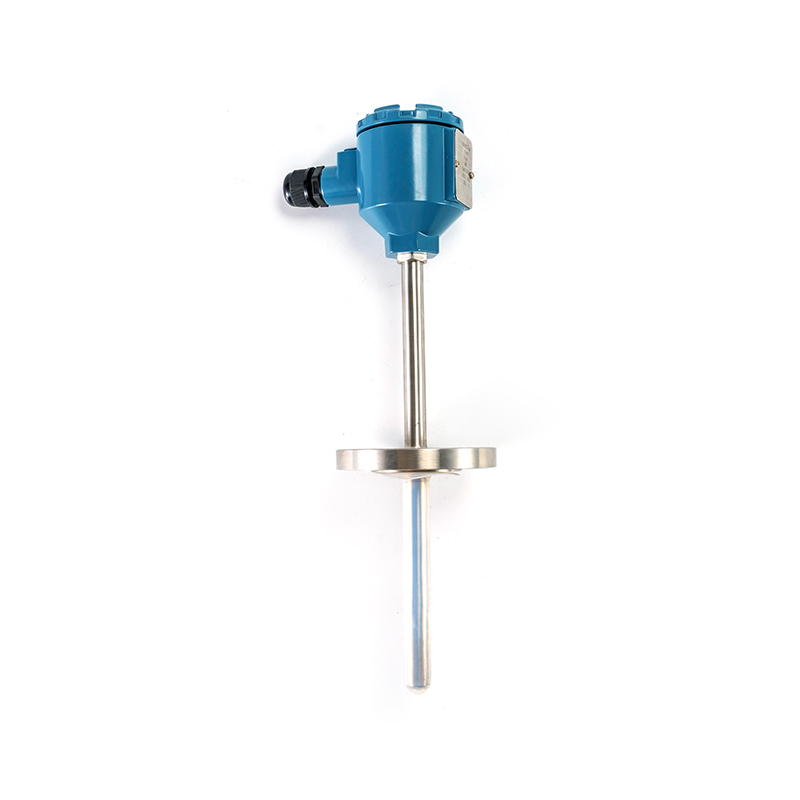 Explosieveilige RTD
 meestal en weergave-instrumenten, opname-instrumenten, elektronische computer...
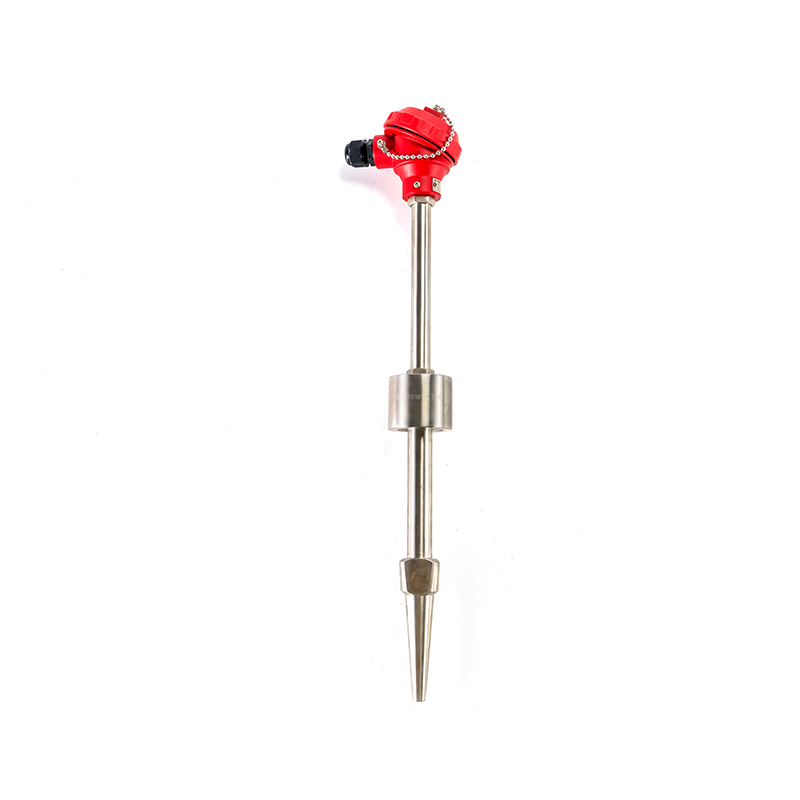 RTD voor elektriciteitscentrale
Deze serie producten houdt volledig rekening met de speciale behoeften van de gebruiker van de en...
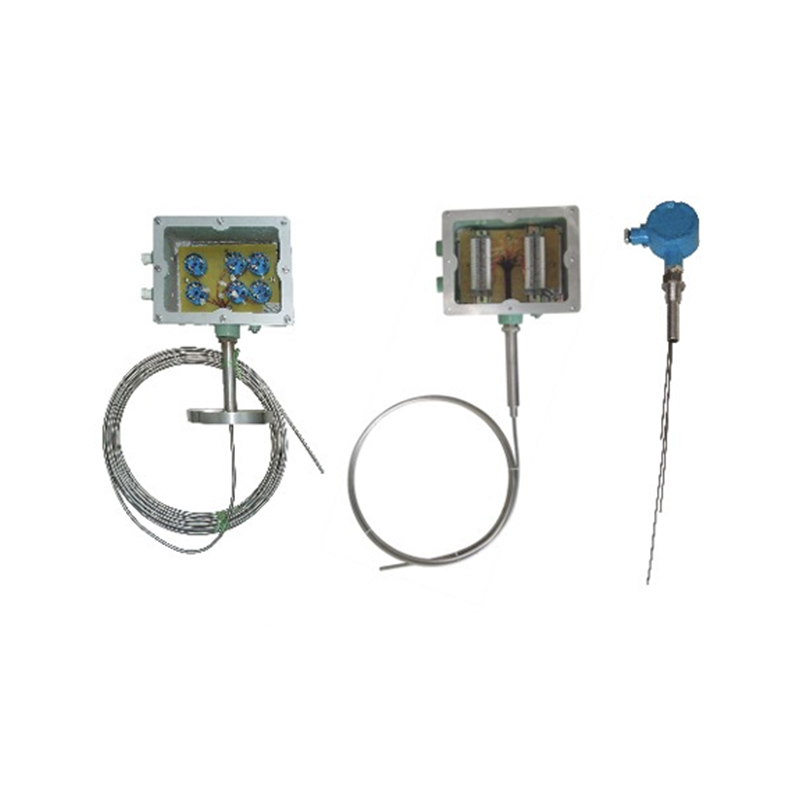 Meerpunts explosieveilige RTD
Multi-point explosieveilige RTD is een industriële temperatuursensor die de temperatuur op meerde...
1. Definitie:
Temperatuurinstrumenten zijn industriële automatiseringsapparaten die worden gebruikt voor het detecteren, weergeven, controleren en registreren van temperatuurparameters. Ze maken voornamelijk gebruik van sensorelementen zoals thermokoppels, thermistors en infraroodsensoren om temperatuursignalen om te zetten in elektrische of digitale signalen, waardoor metingen, transmissie, regeling, alarmfuncties en communicatie op afstand mogelijk zijn. Deze instrumenten dienen als essentiële fundamentele detectie- en controleapparatuur bij de industriële productie, de bediening van apparatuur en milieumonitoring.
2. Belangrijkste kenmerken:
3. Toepasselijke industrieën:
Metallurgie en staal: temperatuurbewaking voor hoogovens, converters, verwarmingsovens, gloeiovens, smelt- en warmtebehandelingsprocessen.
Mechanische productie: gieten, smeden, lassen, afschrikken, temperatuurstijging van lagers en motoren, en temperatuurmeting van luchtcompressorsystemen.
Opgericht in
Bestrijk een gebied van
Ervaren medewerkers
Gebouw gebied
Een warmtebehandelingslijn die elke zes weken de beschermbuizen verving, had geen thermokoppelprobleem. Er was een keramisch probleem. De elementen kwamen schoon en ongebroken uit dienst, maar toch waren de buizen gebarsten, afgebrokkeld of verbogen, en de drift die volgde ...

Het eerste teken dat er iets mis is met dunnefilm-RTD is zelden een dramatische mislukking. Het is een langzame onenigheid met een naburige sensor, een meting die sluipt tijdens een opwarmcyclus, of een batchtrend die niet langer overeenkomt met het recept. In één geval ver...
Een zuivelverwerker in het oosten van China heeft drie weken lang gezocht naar een pasteurisatiefout die bleek te bestaan uit een gekruiste thermokoppelverlengdraad in een aansluitdoos. De recorder bleef de hele tijd geloofwaardige cijfers schrijven, en dat is precies de ...
Een warmtebehandelingslijn die op 900 graden Celsius draait, zal doorgaans binnen acht tot veertien maanden een thermokoppel van het type K verbruiken. Dezelfde sonde die zich in een schoonwatercircuit van 90 graden Celsius bevindt, overleeft vaak acht jaar of langer. Niets...
Deze categorie omvat de sensoren, zenders en displays die worden gebruikt om de procestemperatuur te meten in industriële, laboratorium- en onderwijsomgevingen. Temperatuur instrumenten tot deze groep behoren contactsensoren zoals thermokoppels en weerstandstemperatuurdetectoren, contactloze infraroodapparaten, mechanische bimetaalmeters en de zenders en digitale weergave-eenheden die het signaal van een sensor omzetten in een getal dat u kunt lezen of ergens anders naartoe kunt sturen. Elk apparaat hier doet hetzelfde basiswerk: het omzetten van een temperatuurconditie in een elektrische of mechanische meting, maar elk apparaat is anders gebouwd en geschikt voor een andere reeks procesomstandigheden.
De keuze tussen deze instrumenten komt meestal neer op het afstemmen van het apparaat op het bedrijfstemperatuurbereik, de fysieke omgeving en hoe nauwkeurig of snel reagerend de regellus moet zijn. In de onderstaande secties worden veelvoorkomende typen, belangrijkste kenmerken, typische industrieën, hoe elk apparaat werkt, selectiebegeleiding, prestatievergelijkingen en onderhoudstips voor deze categorie besproken, samen met antwoorden op veelgestelde vragen.
Deze categorie omvat de detectie-, transmissie- en weergaveapparatuur die wordt gebruikt om de procestemperatuur in een breed scala aan industriële toepassingen te bewaken.
Vijf apparaattypen vormen het grootste deel van de apparatuur in deze categorie. Elk is gebouwd rond een ander fysiek meetprincipe. Daarom variëren de reactiesnelheid, mechanische duurzaamheid en typische plaatsing zo sterk van het ene type tot het andere.
(1) DermokoppelsTwee verschillende metaaldraden die aan een punt zijn samengevoegd, creëren een kleine spanning die verandert met de temperatuur, een effect dat bekend staat als het Seebeck-effect. Het draadpaar zit meestal in een afgesloten metalen omhulsel, voorzien van minerale isolatie ter bescherming. Thermokoppels zijn een gebruikelijke keuze voor het monitoren van ovens, ketels en reactoren, waarbij een breed temperatuurbereik en weerstand tegen mechanische belasting beide van belang zijn. |
(2) Weerstandstemperatuurdetectoren (OTO's)Een metalen element, meestal platina, verandert zijn elektrische weerstand op een voorspelbare manier als de temperatuur verandert, en een meetcircuit zet die weerstandsverandering om in een temperatuurmeting. OTO's worden gekozen wanneer de meetwaarde gedurende een lange levensduur stabiel moet blijven, zoals bij het monitoren van pijpleidingen en vaten in chemische en voedselverwerkingslijnen. |
(3) BimetaaltemperatuurinstrumentenTwee metalen strips die met verschillende snelheden uitzetten, zijn met elkaar verbonden, zodat een temperatuurverandering de strip buigt en een wijzer over een wijzerplaat beweegt. Deze instrumenten geven een eenvoudige, lokale uitlezing op een procespunt zonder dat er externe voeding of een elektronisch display nodig is. |
(4) Infrarood (contactloze) temperatuurinstrumentenDeze apparaten vangen de infraroodstraling op die een oppervlak van nature afgeeft en zetten deze om in een temperatuurmeting zonder het doel ooit aan te raken. Infraroodinstrumenten worden gebruikt waar het aanraken van het oppervlak niet praktisch is, zoals het verplaatsen van apparatuur, gesmolten materiaal of een oppervlak dat niet door een sonde mag worden verstoord. |
(5) Temperatuurzenders en digitale displayinstrumentenEen zender neemt het ruwe signaal van een thermokoppel of OTO en zet dit om in een gestandaardiseerde uitvoer die een besturingssysteem kan gebruiken, terwijl een digitaal display-instrument de meetwaarde lokaal als een getal weergeeft. Samen brengen deze veldsensorgegevens naar een gecentraliseerd monitoring- of automatiseringssysteem, of geven ze een operator eenvoudigweg een leesbaar nummer direct op het meetpunt. |
Omdat elk van deze vijf typen op een ander natuurkundig principe berust, kunnen ze doorgaans niet zomaar op hetzelfde meetpunt voor elkaar worden verwisseld. Een regellus die rond een thermokoppelingang is opgebouwd, kan bijvoorbeeld over het algemeen niet naar een OTO worden geschakeld zonder ook de bijbehorende zender of ingangskaart te veranderen.
Thermokoppels, weerstandstemperatuurdetectoren, bimetaalinstrumenten, infraroodinstrumenten en zenders meten elk de temperatuur via een ander fysiek principe, dat bepaalt waar elk type doorgaans wordt geïnstalleerd.
Naast het specifieke detectieprincipe dat een apparaat gebruikt, controleren kopers die naar temperatuurinstrumenten kijken doorgaans een gedeelde reeks prestatie- en constructiekenmerken die bepalen hoe goed een instrument stand zal houden op een daadwerkelijke productielijn. Deze eigenschappen omvatten meetbereik, nauwkeurigheidsklasse, mechanische duurzaamheid, weerstand tegen zware omstandigheden, signaalcompatibiliteit met bestaande besturingssystemen en eventuele extra functies die in het instrument zijn ingebouwd naast een basismeting. Als je deze factoren samen bekijkt, in plaats van naar een enkele specificatie afzonderlijk, krijg je een duidelijker beeld van hoe een instrument zal presteren als het eenmaal is geïnstalleerd. De onderstaande lijst bevat de belangrijkste kenmerken die het vaakst worden vergeleken tussen temperatuurinstrumenten in deze categorie.
Alles bij elkaar verklaren deze kenmerken waarom temperatuurinstrumenten worden behandeld als een configureerbaar platform, waarbij sensorelement, nauwkeurigheidsklasse, signaaluitvoer en installatiemethode gezamenlijk worden afgestemd op een specifiek meetpunt.
Omdat sensorelement, nauwkeurigheidsklasse en signaaluitvoer binnen deze categorie op veel manieren kunnen worden gecombineerd, worden temperatuurinstrumenten uiteindelijk gespecificeerd voor een breed scala aan industrieën in plaats van voor één beperkte toepassing. Wat deze sectoren gemeen hebben, is de behoefte aan betrouwbare temperatuurindicatie, controle of registratie op een specifiek punt in een proceslijn, oven of roterend apparaat, vaak onder invloed van trillingen, blootstelling aan corrosie of nauwe procestoleranties. De onderstaande tabel geeft een overzicht van verschillende representatieve sectoren, samen met typische monitoringpunten waar thermokoppels, OTO's, bimetaalinstrumenten, infraroodinstrumenten of zenders gewoonlijk worden geïnstalleerd.
| Industriesector | Typische monitoringpunten |
|---|---|
| Petrochemisch | Reactoren, destillatietorens, pijpleidingen, opslagtanks en raffinage-eenheden |
| Elektrische kracht en energie | Ketels, stoomturbines, generatoren, warmtewisselaars, transformatoren, kabels en nieuwe energieapparatuur |
| Metallurgie en staal | Hoogovens, converters, verwarmingsovens, gloeiovens, smelt- en warmtebehandelingsprocessen |
| Mechanische productie | Gieten, smeden, lassen, afschrikken, temperatuurstijging van lagers en motoren, en luchtcompressorsystemen |
| Bouwmaterialen | Cementovens, glassmeltovens, keramische ovens en productie van baksteen, tegels en vuurvast materiaal |
| Voedsel en farmacie | Sterilisatie, fermentatie, roosten, opslag in de koude keten, farmaceutische reactoren en monitoring van cleanrooms |
Xinguo Group Co., Ltd. ontwikkelt en levert temperatuur-, druk-, niveau- en stromingsinstrumentatie die verschillende van deze sectoren ondersteunt, en weerspiegelt een bredere technische benadering waarin temperatuurinstrumenten worden beschouwd naast gerelateerde procesinstrumentatie in plaats van als een geïsoleerd onderdeel.
De onderstaande tabel stemt overeen met algemene toepassingsomgevingen en het instrumenttype dat het vaakst voor die omgeving wordt gekozen. Beschouw dit als een algemeen uitgangspunt en niet als een vaste regel, aangezien bij een echt proces meer dan één van deze factoren tegelijk betrokken kan zijn.
| Applicatieomgeving | Algemeen geselecteerd instrument |
|---|---|
| Oven- of ovenbewaking op hoge temperatuur | Thermokoppel, omhulde constructie |
| Langdurige stabiele monitoring in een schone pijpleiding | Weerstandstemperatuurdetector (RTD) |
| Lokale, stroomloze puntaflezing | Bimetaal temperatuurinstrument |
| Bewegend, gevaarlijk of ontoegankelijk oppervlak | Infrarood temperatuurinstrument |
| Integratie met een geautomatiseerd besturingssysteem | Temperatuurzender met digitaal display |
Het is betrouwbaarder om het werkingsbereik, de reactiesnelheid, de contactvereisten en de mechanische omgeving af te stemmen op de instrumentconstructie dan alleen op branchelabel te selecteren.
De responstijd is hoe snel de meetwaarde van een instrument een daadwerkelijke verandering in de procestemperatuur inhaalt, en deze varieert nogal tussen de vier kerndetectietechnologieën die in deze categorie worden behandeld. Dit verschil komt voornamelijk voort uit de fysieke massa en constructie rond het sensorelement, en niet uit de elektronica die eraan is bevestigd. Een thermokoppel met dunne mantel of een contactloos infraroodapparaat reageert over het algemeen sneller dan een groter weerstandselement of een mechanische wijzerplaatbeweging. Het onderstaande diagram toont de typische responstijd in seconden voor een thermokoppel, een RTD, een bimetaalinstrument en een infraroodinstrument, gebaseerd op algemene technische referentiecijfers voor elk constructietype. Het is de moeite waard om deze vergelijking te herzien voordat u een instrument specificeert voor een snel cyclisch proces, waarbij vertraging de regelnauwkeurigheid rechtstreeks beïnvloedt.
De grafiek laat zien dat het infraroodinstrument het snelste reageert van de vier, wat past bij het contactloze meetprincipe, omdat er geen fysieke massa is die moet worden verwarmd of afgekoeld voordat de meetwaarde verandert. Het thermokoppel komt daarna, geholpen door een dun metalen omhulsel en een kleine interne thermische massa rond het meetknooppunt. De RTD reageert in deze vergelijking merkbaar langzamer dan het thermokoppel, grotendeels omdat het weerstandselement en zijn beschermende omhulsel doorgaans meer thermische massa dragen, en de zelfopwarmingslimieten in het meetcircuit ook bepalen hoe snel de meting kan worden bijgewerkt. Het bimetaalinstrument is het langzaamste van de vier, wat past bij het mechanische ontwerp, omdat de gebonden metalen strip fysiek moet uitzetten en een aanwijsmechanisme moet verplaatsen in plaats van simpelweg een elektrisch signaal te veranderen. Dat maakt het bimetaalinstrument in het algemeen geen slechte keuze, omdat veel lokale indicatiepunten geen snelle respons nodig hebben en in plaats daarvan meer profiteren van een eenvoudig, op zichzelf staand ontwerp dat geen externe voeding nodig heeft. Een proces met snelle temperatuurschommelingen, zoals een extrusielijn of een snelle batchreactie, profiteert doorgaans van de snellere reactie van een thermokoppel of een infraroodinstrument in combinatie met een goed afgestemde regelkring. Een proces met langzaam, stabiel thermisch gedrag, zoals een grote opslagtank, kan doorgaans de langzamere reactie van een RTD of een bimetaalmeter accepteren zonder enig echt effect op de regelprestaties. De responstijd is ook afhankelijk van het omringende medium, omdat een sensor in stromende vloeistof doorgaans sneller reageert dan dezelfde sensor in stilstaande lucht. Omdat deze cijfers algemene referentiewaarden zijn en geen meetgegevens voor een specifiek product, moeten ingenieurs die aan tijdkritische regelcircuits werken, de werkelijke responskarakteristieken bij hun instrumentleverancier bevestigen voor de exacte gespecificeerde constructie. In de praktijk gebruiken veel fabrieken meer dan één instrumenttype in een enkel procesgebied, waardoor snellere sensoren op controlekritieke punten worden geplaatst en langzamere, eenvoudigere instrumenten waarbij lokale indicatie alles is wat nodig is.
Contacteereereerloze infrarood- en dunmantelthermokoppelontwerpen reageren over het algemeen sneller dan RTD- en bimetaalconstructies, die meer thermische of mechanische massa rond het sensorelement dragen.
Kalibratiestabiliteit is hoe nauw de meetwaarde van een instrument blijft overeenkomen met de werkelijke procestemperatuur na maanden van ononderbroken gebruik, en dit is een ander kenmerk dan de responssnelheid of de nauwkeurigheid van de eerste dag. Sommige constructies behouden hun oorspronkelijke kalibratie in de loop van de tijd beter dan andere, grotendeels omdat elk sensorelement anders veroudert onder herhaalde thermische cycli. Dit is van belang voor de onderhoudsplanning, omdat een apparaat dat sneller drift, doorgaans vaker moet worden gecontroleerd aan de hand van een referentiepunt. Het onderstaande lijndiagram geeft een illustratieve trend weer, in relatieve procentuele termen, over twaalf maanden van continu gebruik voor dezelfde vier instrumenttypen die hierboven zijn besproken. Door dit algemene patroon te zien, kan een onderhoudsteam verificatie-intervallen plannen in plaats van hetzelfde schema op elk instrumenttype toe te passen.
De RTD-lijn blijft gedurende de volledige twaalf maanden het dichtst bij de horizontale as, wat de over het algemeen sterke langetermijnstabiliteit van een platina-weerstandselement weerspiegelt, aangezien de relatie tussen weerstand en temperatuur de neiging heeft consistent te blijven over herhaalde thermische cycli. De thermokoppellijn vertoont een gematigde, tamelijk gestage opwaartse drift, een erkend kenmerk van thermokoppeldraad van basismetaal, aangezien de legering op het meetpunt geleidelijk kan verschuiven bij langdurige blootstelling aan hoge temperaturen. De infraroodlijn bevindt zich het grootste deel van de periode tussen de RTD- en thermokoppellijnen en vertoont een vrij bescheiden drift die vaker verband houdt met geleidelijke veranderingen in het optische pad, zoals lensverontreiniging, dan met de elektronische detectiecomponenten zelf. De bimetaallijn vertoont de steilste opwaartse trend van de vier, wat past bij de mechanische constructie, aangezien herhaalde uitzetting en samentrekking van de gebonden metalen strip in de loop van de tijd geleidelijk de veerspanning en de uitlijning van de wijzer kan beïnvloeden. Geen van deze vier lijnen vertoont een plotselinge sprong, zoals verwacht, aangezien kalibratiedrift bij continu werkende instrumenten doorgaans een geleidelijk proces is en niet een plotselinge storing. Dit algemene patroon suggereert dat op RTD gebaseerde meetpunten vaak langer tussen verificatiecontroles kunnen zitten dan bij bimetaalmeters, hoewel elke fabriek zijn eigen verificatieschema zou moeten baseren op de werkelijke procestolerantie in plaats van op een algemeen diagram. Bij infraroodinstrumenten heeft het schoonhouden van de lens of het optische venster een direct effect op hoe nauw de hier getoonde drifttrend in de praktijk wordt gevolgd. Voor thermokoppels die worden gebruikt in ovenzones met hoge temperaturen kan de drift sneller gaan dan hier wordt weergegeven als het instrument continu in de buurt van de bovenkant van het nominale bereik draait. Omdat dit diagram illustratieve relatieve waarden toont in plaats van gemeten gegevens voor een specifieke productlijn, dient u het te beschouwen als een algemene planningsreferentie in plaats van als een gegarandeerde driftcurve voor een individueel instrument. Onderhoudsteams combineren dit soort algemene patronen doorgaans met periodieke kruiscontroles ten opzichte van een secundair referentiepunt om afwijkingen op te sporen voordat deze de productkwaliteit of procesbeheersing beïnvloeden.
RTD's vertonen over het algemeen de sterkste kalibratiestabiliteit op de lange termijn van de vier typen instrumenten, terwijl mechanische bimetaalinstrumenten de neiging hebben om meer af te wijken bij langdurig continu gebruik.
Nauwkeurigheidstolerantie is hoe ver een meting doorgaans kan afwijken van de werkelijke temperatuur onder normale bedrijfsomstandigheden, en wordt in algemeen referentiemateriaal voor de industrie gewoonlijk weergegeven als een percentage. Een kleinere tolerantie betekent een strakkere, nauwkeurigere aflezing, terwijl een grotere tolerantie een bredere aanvaardbare marge betekent. Dit is een eigenschap die los staat van de responssnelheid en de kalibratiedrift, hoewel ze vaak samen worden gewogen bij het specificeren van een instrument voor een veeleisend meetpunt. In het onderstaande kolomdiagram worden de typische nauwkeurigheidstoleranties vergeleken, als percentage van de uitlezing, voor dezelfde vier instrumenttypen die eerder zijn besproken. Deze vergelijking is bedoeld als algemene referentie-informatie en niet als gecertificeerde specificatie voor elk afzonderlijk product.
De RTD-kolom is de kortste van de vier en weerspiegelt de nauwe tolerantie die gewoonlijk wordt geassocieerd met een goed op elkaar afgestemd platina-weerstandselement en meetcircuit. De thermokoppelkolom is merkbaar groter, consistent met de bredere tolerantie die doorgaans wordt waargenomen bij thermokoppeldraad van basismetaal in vergelijking met een weerstandselement, hoewel deze bredere tolerantie algemeen wordt aanvaard in ruil voor het bredere temperatuurbereik en de mechanische duurzaamheid van het thermokoppel. De infraroodkolom bevindt zich dicht bij de thermokoppelkolom, omdat de contactloze nauwkeurigheid sterk afhangt van het correct afstemmen van de emissiviteitsinstelling op het doeloppervlak, en een mismatch is een algemene bron van extra leesfouten die verder gaan dan de basistolerantie van het instrument. De bimetaalkolom is de hoogste in de grafiek en weerspiegelt de relatief grotere tolerantie die typisch is voor een mechanische wijzerplaatbeweging in vergelijking met een elektronisch sensorelement. Een bredere tolerantie maakt een instrument niet automatisch ongeschikt, omdat veel lokale indicatie- en algemene monitoringpunten niet de nauwere tolerantie nodig hebben die een RTD biedt. Het kiezen van een instrument alleen op basis van tolerantie, zonder daarbij rekening te houden met de responssnelheid en mechanische duurzaamheid, kan leiden tot een mismatch tussen de sensor en wat het proces daadwerkelijk nodig heeft. Voor meetpunten die een strak gecontroleerd proces voeden, zoals een chemische reactie met smalle temperatuurgrenzen, wordt de nauwere tolerantie van een RTD vaak afgewogen tegen de langzamere responstijd uit hoofdstuk 6. Voor algemene indicatiepunten, zoals een opslagtank of een nutsleiding, is de grotere tolerantie van een thermokoppel of bimetaalinstrument vaak acceptabel gezien het bredere bereik of de eenvoudigere installatie die elk instrument biedt. Omdat de nauwkeurigheidstolerantiecijfers variëren per specifiek productontwerp en productieproces, is het de moeite waard om de exacte tolerantieklasse bij een instrumentleverancier te bevestigen wanneer een meetpunt een gedefinieerde nauwkeurigheidseis heeft. Het combineren van deze tolerantievergelijking met de responstijd- en kalibratiestabiliteitsgegevens uit de vorige twee secties geeft een vollediger beeld dan welke afzonderlijke grafiek dan ook.
RTD's bieden doorgaans de kleinste nauwkeurigheidstolerantie van de vier instrumenttypen, terwijl thermokoppels, infraroodinstrumenten en bimetaalmeters elk een grotere tolerantie accepteren in ruil voor een groter bereik of een eenvoudigere installatie.
De onderstaande tabel vat de vier belangrijkste typen instrumenten samen, verdeeld over vier praktische specificaties die eerder zijn behandeld, en biedt een compacte referentie voor het vergelijken van offertes of het plannen van een meetpunt.
| Specificatie | Thermokoppel | RTD | Bimetaal | Infrarood |
|---|---|---|---|---|
| Contactvereiste | Contact | Contact | Contact | Contactloos |
| Typisch temperatuurbereik | Breedste | Matig | Smaller | Matig |
| Gemeenschappelijk uitgangssignaal | Millivolt-signaal | Weerstand signaal | Mechanische wijzerplaat | Elektronisch signaal |
| Typische installatie | Thermowell of directe las | Thermowell | Geschroefde steel | Vaste of draagbare montage |
Het onderstaande radardiagram brengt vijf dimensies samen in één weergave: temperatuurbereik, reactiesnelheid, stabiliteit op lange termijn, mechanische duurzaamheid en onderhoudsgemak, elk gescoord op een relatieve schaal van één tot vijf. Dit soort vormgebaseerde vergelijking is juist nuttig omdat geen enkel instrumenttype op alle dimensies tegelijk het hoogst scoort. Het lezen van de algemene omtrek van elke vorm vertelt u over het algemeen meer over de praktische pasvorm van een apparaat dan alleen naar een enkele as te kijken. Een ontwerp dat bijvoorbeeld goed scoort op het gebied van temperatuurbereik, moet doorgaans wat terrein inleveren op het gebied van reactiesnelheid of eenvoud van onderhoud, en dat patroon herhaalt zich bij allerlei soorten technische instrumenten. Het schema is bedoeld ter ondersteuning van het selectieproces uit Hoofdstuk 5 en niet ter vervanging ervan.
The thermokoppel De vorm strekt zich het verst uit langs de as van het temperatuurbereik, wat aansluit bij het algemene gebruik ervan in hogetemperatuurovens en ovenbewaking uit sectie 2. De RTD-vorm reikt het verst langs de stabiliteitsas op lange termijn, wat overeenkomt met het kalibratiedriftpatroon uit sectie 7, hoewel het merkbaar terugloopt op de responssnelheid om de redenen die in sectie 6 zijn uitgelegd. De bimetaalvorm is duidelijk het sterkst op het gebied van mechanische duurzaamheid en onderhoudsgemak, omdat een op zichzelf staand mechanisch uurwerk geen elektronische componenten heeft die defect kunnen raken en over het algemeen een zwaardere fysieke belasting tolereert. omgeving dan een elektronische sensor. De infraroodvorm valt op op de as van de reactiesnelheid, consistent met het contactloze principe, terwijl hij gematigder blijft wat betreft temperatuurbereik en stabiliteit op lange termijn vergeleken met het thermokoppel en RTD. Geen van de vier vormen leidt tegelijk naar elke as, wat eerder een verwacht resultaat is dan een tekortkoming die uniek is voor welk ontwerp dan ook, aangezien het verbeteren van één eigenschap, zoals het toevoegen van een zwaardere mechanische beweging voor duurzaamheid, over het algemeen iets kost op een andere eigenschap, zoals reactiesnelheid. Als je alle vier de vormen samen bekijkt, kun je gemakkelijker zien dat de vier instrumenttypen elkaar aanvullen in plaats van dat ze het tegen elkaar opnemen in dezelfde toepassingen. Een installatie met meerdere verschillende meetpunten maakt vaak gebruik van meer dan één instrumenttype in de faciliteit, waarbij elk type een specifieke sterkte heeft die overeenkomt met de specifieke vereisten op dat punt. Voor een koper die met een fabrikant of leverancier werkt, kan deze radarvergelijking als startreferentie dienen voordat hij overgaat tot de meer gedetailleerde selectiefactoren die in hoofdstuk 5 worden beschreven. Omdat de score hier eerder illustratief is dan gemeten laboratoriumgegevens, moeten teams met strikte prestatie-eisen vragen om specifieke technische gegevens over de exacte productconfiguratie die wordt overwogen. Samen met Tabel 2 hierboven is dit diagram bedoeld ter ondersteuning van een beter geïnformeerd gesprek met een leverancier van instrumenten, en niet als definitieve specificatie op zichzelf.
Elk van de vier typen kerninstrumenten is het sterkst langs een andere praktische dimensie, dus het afstemmen van de algehele vorm op de daadwerkelijke procesprioriteit is nuttiger dan het zoeken naar één enkel instrument dat op elke as leidend is.
Een kleine reeks consistente praktijken ondersteunt betrouwbare prestaties op de lange termijn voor alle vier instrumenttypen die in dit artikel worden beschreven. De onderstaande stappen volgen een algemene volgorde die veel onderhoudsteams gebruiken tijdens routinematige onderhoudsbeurten en geplande serviceperioden.
1
Bevestig de juiste installatiediepte en -oriëntatie voor elke sensor voordat het proces weer online wordt gebracht. 2
Inspecteer het oppervlak van de mantel of behuizing regelmatig op slijtage, corrosie of fysieke schade. 3
Controleer op vaste tijdstippen de elektrische aansluitingen en de isolatieweerstand van contactsensoren. 4
Reinig de lens of het optische pad op infraroodinstrumenten om de leesdrift door oppervlakteverontreiniging te beperken. 5
Controleer de beweging van de wijzerplaat en de respons van de wijzer op bimetaalinstrumenten tijdens routinematige controles. 6
Vergelijk de sensormetingen met een referentiemeetpunt tijdens geplande onderhoudsperioden.
Door deze stappen consequent te volgen, in plaats van alleen wanneer de meting er niet goed uitziet, kan een fabriek een langzaam ontwikkelend probleem, zoals geleidelijke slijtage van de omhulsel of lensverontreiniging, onderkennen voordat dit de productkwaliteit of de procesbeheersing beïnvloedt. Het bijhouden van een onderhoudslogboek voor elk meetpunt maakt het ook gemakkelijker om een terugkerend patroon te ontdekken, zoals een sensorlocatie die consistent sneller afwijkt dan andere in hetzelfde procesgebied.
Consistente inspectie van installatiediepte, toestand van de mantel, elektrische aansluitingen en kruiscontroles van referenties ondersteunen betrouwbare prestaties op de lange termijn voor alle vier instrumenttypen.
Bij het vergelijken van fabrikanten of leveranciers van temperatuurinstrumenten controleren kopers doorgaans of een bedrijf zijn eigen sensorelementen en gelegeerd draad in eigen huis produceert of instrumenten assembleert uit externe componenten. Een leverancier met een interne productie van draad en legeringen is doorgaans beter gepositioneerd om de kalibratiekenmerken consistent te houden voor een grotere bestelling, omdat het basismateriaal vanaf het vroegste productiestadium wordt gecontroleerd in plaats van te worden ingekocht bij een niet-verbonden derde partij.
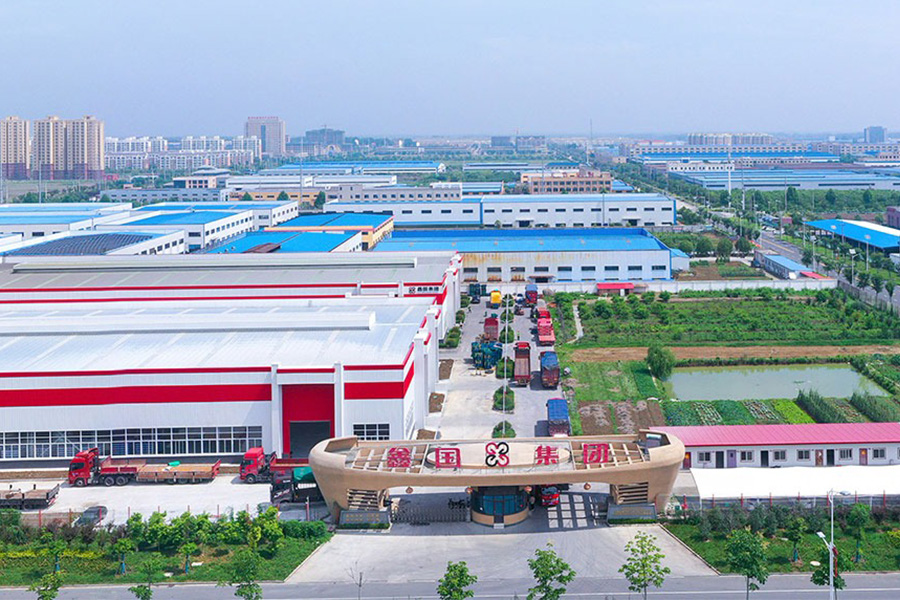
Xinguo Group Co., Ltd. is gebouwd rond dit soort geïntegreerd model. Het bedrijf, opgericht in 1997 en gevestigd in de stad Tianchang, in de provincie Anhui, is uitgegroeid tot meer dan 300 mensen, waaronder meer dan 50 professionele en technische medewerkers, zoals senior ingenieurs, ingenieurs en assistent-ingenieurs. Het productassortiment omvat temperatuur-, druk-, niveau- en stromingsinstrumenten naast digitale weergaveapparatuur, verschillende stroom- en besturingskabels, mineraalgeïsoleerde verwarmingskabels, distributie- en automatiseringscontrolesystemen, instrumentkleppen en laboratoriumapparatuur, toegepast in de sectoren energie, aardolie, chemie, metallurgie, bouwmaterialen, machines, voedsel, ruimtevaart en nieuwe energie.
Als onderdeel van deze geïntegreerde aanpak produceert Xinguo Group Co., Ltd. ook precisielegeringsmaterialen specifiek voor de productie van thermokoppels, met een productassortiment dat thermokoppellegeringsdraad in de typen K, N, E, J en T omvat, compensatielegeringsdraadtypen zoals KX, EX, NX, JX, TX, KCA, KCB, NC en SC, verwarmingslegeringen met hoge weerstand, precisieweerstandslegeringen, zuivere nikkeldraad, mangaan-koperlegeringen en Monel-legeringen die in de hele wereld worden gebruikt. luchtvaart, aardolie, chemische technologie, machinebouw en energie- en energie-industrie.
Voor een koper die thermokoppels, RTD's, bimetaalinstrumenten, infraroodinstrumenten of zenders inkoopt als groothandelsleverancier, exporteur of OEM- of ODM-partner, is dit soort stroomopwaartse draad- en legeringscapaciteiten een praktisch teken van consistente productiekwaliteit gedurende een bestelling, vooral voor meetpunten waar de juiste kalibratie van veel sensoren van belang is.
Een fabrikant met een interne productiecapaciteit voor draad en legeringen is over het algemeen beter gepositioneerd om op grote schaal orders voor consistente temperatuurinstrumenten te ondersteunen.
De onderstaande vragen gaan over algemene punten die naar voren komen bij het vergelijken van temperatuurinstrumenten tussen de vier kernsensortechnologieën die in dit artikel worden beschreven.
Vraag 1: Wat is het belangrijkste verschil tussen een thermokoppel en een RTD?Een thermokoppel genereert een kleine spanning uit twee ongelijksoortige metaaldraden die op een kruispunt zijn samengevoegd, terwijl een RTD een voorspelbare verandering in de elektrische weerstand in een metalen element meet. RTD's bieden doorgaans een grotere nauwkeurigheid en betere stabiliteit op lange termijn, terwijl thermokoppels over het algemeen een groter temperatuurbereik bestrijken en sneller reageren. |
Vraag 2: Wanneer heeft een contactloos infraroodinstrument de voorkeur boven een contactsensor?Een infraroodinstrument heeft over het algemeen de voorkeur wanneer direct contact met het doeloppervlak onpraktisch is, zoals bij bewegende apparatuur, gesmolten materiaal of een oppervlak dat niet door een sonde mag worden verstoord. Een juiste emissiviteitsinstelling voor het doelmateriaal heeft een direct effect op de meetnauwkeurigheid. |
Vraag 3: Hebben bimetaaltemperatuurinstrumenten elektrische stroom nodig om te kunnen werken?Nee, een bimetaalinstrument werkt door mechanische afbuiging van een gebonden metalen strip en heeft geen externe stroombron nodig, wat een van de redenen is dat het nog steeds gebruikelijk is voor lokale, direct afleesbare indicatiepunten. |
Vraag 4: Welke rol speelt een temperatuurtransmitter in een meetsysteem?Een temperatuurtransmitter conditioneert en zet een ruw signaal van een thermokoppel of RTD om in een gestandaardiseerd uitgangssignaal, waardoor de meetwaarde betrouwbaar naar een besturingssysteem kan worden verzonden of digitaal kan worden weergegeven op afstand van de sensor. |
Vraag 5: Kan een fabrikant temperatuurinstrumenten aanpassen voor een specifiek proces?Ja, een fabrikant met een interne productiecapaciteit voor sensoren en legeringen kan doorgaans het mantelmateriaal, de insteeklengte, de verbindingsstijl en het uitgangssignaal aanpassen aan een specifiek proces, waarbij zowel groothandelsbestellingen als OEM- of ODM-configuraties worden ondersteund. |
Vraag 6: Welke signaaluitgangen zijn doorgaans beschikbaar voor integratie met een PLC- of DCS-systeem?Gemeenschappelijke gestandaardiseerde uitgangen omvatten 4 tot 20 mA, RS485, HART, digitale signalen en relaiscontacten, waardoor temperatuurinstrumenten rechtstreeks in de bestaande automatiserings- en besturingsinfrastructuur kunnen worden geïntegreerd. |